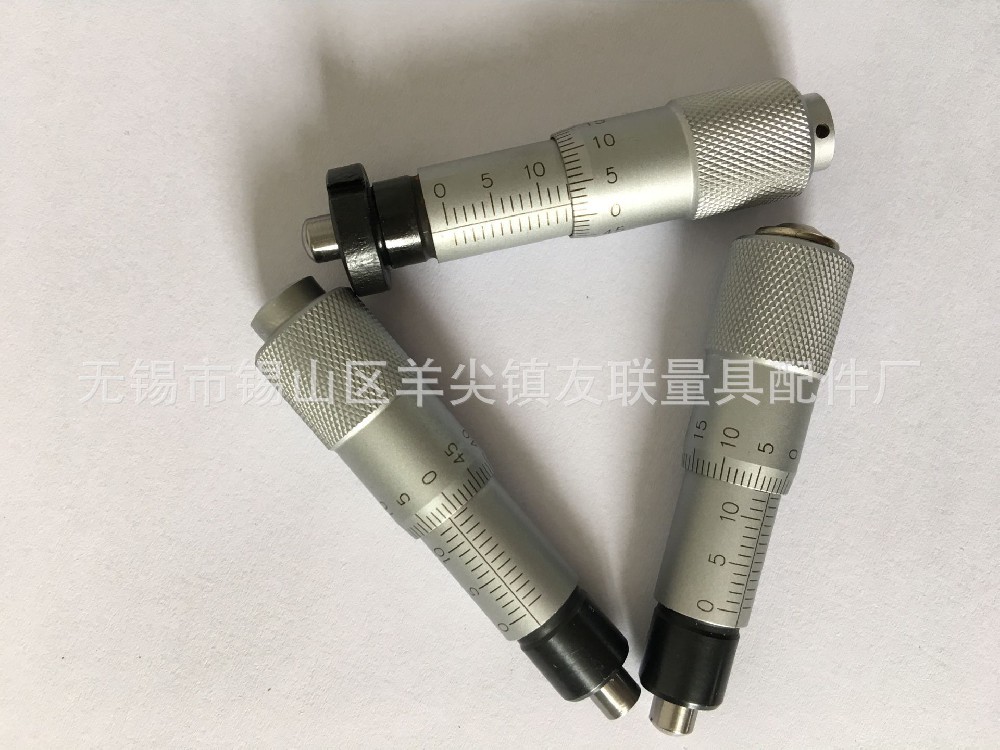
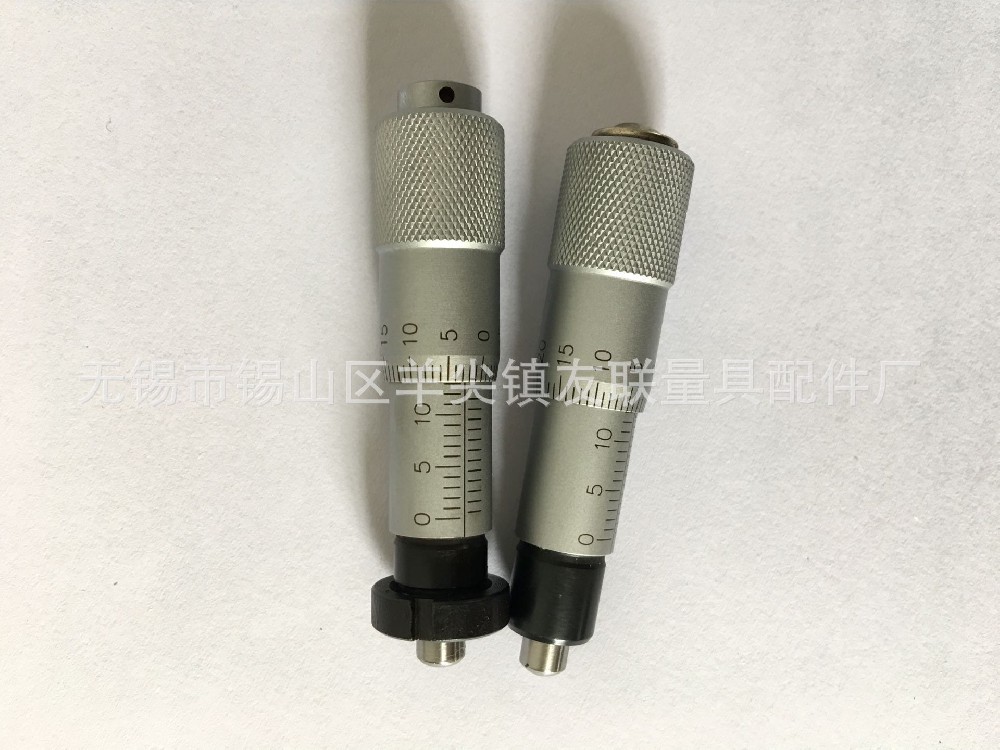
微分头这类精密件的采购,光看样本与报价不够,丝杆的磨削质量、装配的手艺都藏在车间里。安排一次实地考察,按四项内容逐条看过去,供应方的真实水平就摆在眼前,比电话里反复确认有效。微分头厂家的规模有大有小,考察的重点不是厂房面积,而是与精度相关的工艺环节。行程安排半天就够,看车间、看计量室、翻台账,三件事按顺序走。考察前把微分头厂家技术要求整理成一页纸,现场逐项问,问过就记,回来不用凭印象回忆。
丝杆加工设备是头一项。精密丝杆的磨削依赖螺纹磨床,设备型号与保养状态决定了加工能力的上限;车削加滚压的丝杆用在低要求场合可以,装在要求高的位置就有差距。看车间时留意在制品的数量与流转方式,批量生产与零星加工的组织方式不同,交付的稳定性也不同。螺纹磨床的精度检定记录可以请对方出示,设备状态有据可查的,工艺纪律通常也不会差。丝杆加工后的时效处理是否安排,问一句就知道对方对稳定性重视到什么程度。看设备的开动率与排产方式,交期能不能保证,车间里的节奏比销售的话可信。

装配与校准环节是接下来要看的。螺纹副需要选配与研磨,零位调整、测力调整都靠装配工的手艺,看装配工位的工装与记录,能否做到逐台调校、逐台登记,比看成品展示更说明问题。装配车间的温控与防尘条件也顺带看一眼,精密件的环境马虎不得。装配记录里能不能对应到每一台的丝杆编号,是批量追溯的基础,翻两本记录就能看出来。调校用的标准器在计量有效期之内,装配环节的数据才可信。装配工的从业年限与培训记录也值得问,手艺是积累出来的,队伍稳定与质量稳定同源。
检测手段与批次追溯是收尾两项。计量室的量具是否齐全、检定证书是否在有效期,决定了出厂数据的可信度;成品库的批次标识与台账,反映质量问题的可追溯性。微分头厂家的能力高低,落在这四项的日常状态上,考察记录留存归档,几次对比之后,合作的名单自然就清晰了。考察之后写一份简明的评估表,按四项打分,几家横向比较,优劣一目了然。微分头厂家的样品可以各要一支带回比对,实物放在一起,差距直观得多。首次合作从小批开始,考察结论经过实际订单验证,再逐步放量。考察的时间避开旺季赶工期,车间与人员的常态才看得到。